Metalowy element może wyglądać na nienaruszony, a mimo to stopniowo tracić wytrzymałość pod wpływem powtarzalnych obciążeń. Mikropęknięcia często zaczynają się na powierzchni, dlatego jej stan ma duże znaczenie dla żywotności części. Odpowiednio przeprowadzona obróbka wzmacnia warstwę wierzchnią i utrudnia rozwój uszkodzeń zmęczeniowych.
Na czym polega śrutowanie metalu?
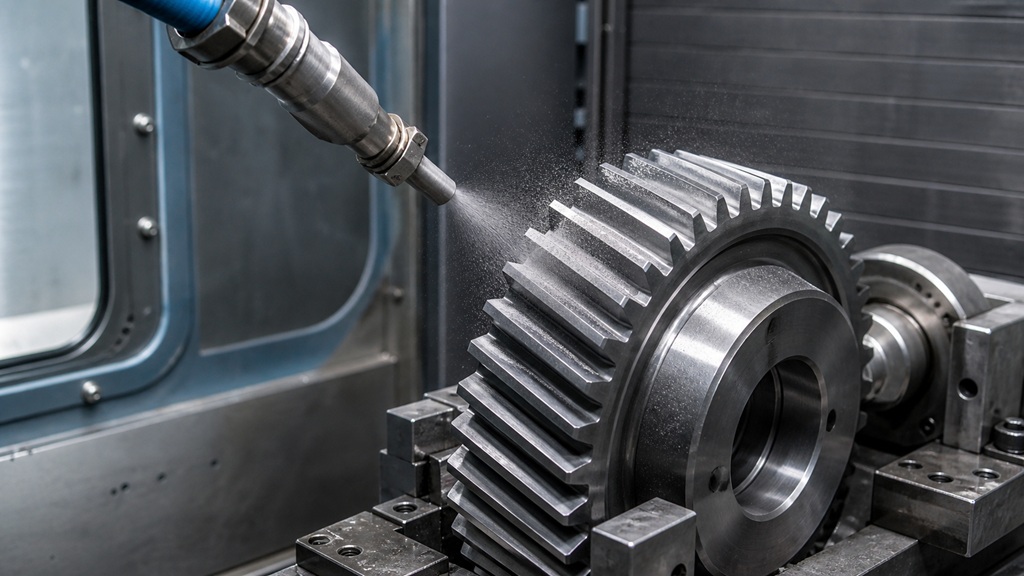
Śrutowanie metalu polega na kontrolowanym oddziaływaniu strumienia drobnych cząstek na obrabianą powierzchnię. Każde uderzenie powoduje niewielkie, lokalne odkształcenie plastyczne. W rezultacie w warstwie wierzchniej powstają naprężenia ściskające, które mogą zwiększać odporność elementu na zmęczenie.
Procesu nie należy utożsamiać wyłącznie z oczyszczaniem strumieniowo-ściernym. W zastosowaniach wzmacniających najważniejszy jest określony i powtarzalny efekt. Znaczenie mają właściwości medium, intensywność oddziaływania, pokrycie powierzchni oraz geometria części.
Dlaczego naprężenia ściskające są korzystne?
Pęknięcia zmęczeniowe zwykle inicjują się w miejscach narażonych na cykliczne rozciąganie, drgania i zmienne obciążenia. Szczególnie podatne mogą być karby, promienie przejścia, gwinty, krawędzie oraz obszary ze śladami obróbki. Niewielka nieciągłość może tam z czasem przekształcić się w większe uszkodzenie.
Naprężenia ściskające wprowadzone do warstwy wierzchniej przeciwdziałają części obciążeń rozciągających działających podczas eksploatacji. Dzięki temu inicjacja i rozwój pęknięcia mogą zostać utrudnione. Śrutowanie nie naprawia jednak istniejących uszkodzeń i nie zastępuje prawidłowego projektu, właściwego materiału ani obróbki cieplnej. Jest dodatkowym etapem dobrze zaplanowanego procesu technologicznego.
Jakie części można poddawać śrutowaniu?
Technologia znajduje zastosowanie przede wszystkim tam, gdzie element pracuje pod zmiennym obciążeniem i oczekuje się od niego wysokiej trwałości. Dotyczy to między innymi sprężyn, kół zębatych, wałów oraz wybranych części wykorzystywanych w lotnictwie i przemyśle maszynowym.
Sprężyny są wielokrotnie ściskane, rozciągane lub skręcane. Z kolei zęby kół i powierzchnie wałów przenoszą obciążenia zmieniające się podczas pracy. W każdym z tych przypadków szczególnej uwagi wymagają miejsca koncentracji naprężeń, a parametry procesu muszą uwzględniać materiał, twardość i geometrię detalu. W przypadku odpowiedzialnych komponentów kluczowe są również stabilność ustawień oraz kontrola uzyskanego efektu.
Od czego zależy rezultat procesu?
Skuteczność śrutowania wynika z dopasowania kilku współzależnych parametrów. Trzeba uwzględnić rodzaj, wielkość i stan medium, energię uderzenia, kąt oddziaływania, odległość od powierzchni oraz czas obróbki. Równie ważne jest pełne i równomierne pokrycie wskazanego obszaru.
Zbyt słabe oddziaływanie może nie zapewnić oczekiwanego efektu, a źle dobrany proces może niepotrzebnie zmienić stan powierzchni. Ustawień nie należy więc kopiować automatycznie z innego detalu. Każdy przypadek wymaga odniesienia do materiału, kształtu części i warunków jego późniejszej pracy.
Jak kontrolować jakość śrutowania?
Kontrola powinna potwierdzić, że proces przebiega stabilnie i obejmuje cały wymagany obszar. Ocenie podlegają przede wszystkim intensywność, stopień pokrycia, stan medium oraz powtarzalność ustawień urządzenia. Istotne jest też prawidłowe mocowanie detalu i zabezpieczenie powierzchni nieprzeznaczonych do obróbki.
W produkcji seryjnej potrzebne są jasno określone kryteria odbioru, zapis parametrów i regularna kontrola. Ogranicza to różnice pomiędzy kolejnymi partiami i pozwala nie opierać oceny wyłącznie na wyglądzie powierzchni.
Kiedy warto rozważyć śrutowanie?
Proces warto uwzględnić, gdy głównym zagrożeniem są obciążenia zmęczeniowe, drgania lub koncentracja naprężeń na powierzchni. Może być stosowany w produkcji nowych elementów, a także jako część przemyślanej regeneracji, jeżeli stan materiału pozwala na dalsze bezpieczne użytkowanie.
Decyzja powinna wynikać z analizy materiału, geometrii, historii obróbki i warunków eksploatacji. Dobrze dobrane śrutowanie nie jest jedynie zabiegiem wykończeniowym. To kontrolowany proces wzmacniania powierzchni, który może pomóc zwiększyć trwałość części i ograniczyć ryzyko przedwczesnych uszkodzeń.